Max Weishaupt SE: Bis zu 50 % kürzere Einfahrprozesse durch integrierte Fertigungsprozesse
BCT BRENNT FÜR DIE OPTIMALE LÖSUNG BEI WEISHAUPT
Integrierte Lösung vom CAD bis zur Maschine auf Basis von NX und Teamcenter
Oberschwäbische Innovationskraft, Präzision und Zuverlässigkeit - das zeichnet die Erzeugnisse der Max Weishaupt SE aus. Das in Schwendi südlich von Ulm beheimatete und weltweit tätige Unternehmen wurde mit Ölbrennern bekannt, bietet heute aber eine breite Palette von Erzeugnissen rund um die Wärme im Haus und in der Industrie. Mit Unterstützung von BCT und A+B Solutions arbeitet Weishaupt an der Digitalisierung seiner umfangreichen Fertigung und der Einbindung in die Unternehmensprozesse.
Das schwäbische Familienunternehmen blickt auf eine sehr lange Geschichte zurück, die schon in der ersten Hälfte des 19. Jahrhunderts begann. Schon 1842 werden die „vorzüglich brauchbaren und gut gemachten“ Blasebälge von Joseph Anton Weishaupt erwähnt. Drei Generationen später gründete Max Weishaupt im Jahr 1932 das heutige Unternehmen, das nach wie vor von seinem Sohn Siegfried geführt wird.
Etwa 950 Mitarbeiter sind am Stammsitz beschäftigt, weltweit arbeiten etwa 4.500 Menschen bei Weishaupt. 1951 traf Max Weishaupt auf Jabob Meier. Der Schweizer hatte eben ein Patent für die Erfindung eines Ölbrenners erhalten und Weishaupt sicherte sich die Lizenzrechte für den weltweiten Vertrieb mit Ausnahme der Schweiz. Über die Jahre entwickelten die Weishaupt-Konstrukteure die Brenner weiter, die ab 1963 auch als Modell für das Verbrennen von Gas auf den Markt kamen. Im Zentrum der Entwicklung stand immer die möglichst effiziente Nutzung des Brennstoffs und geringe Abgaswerte.
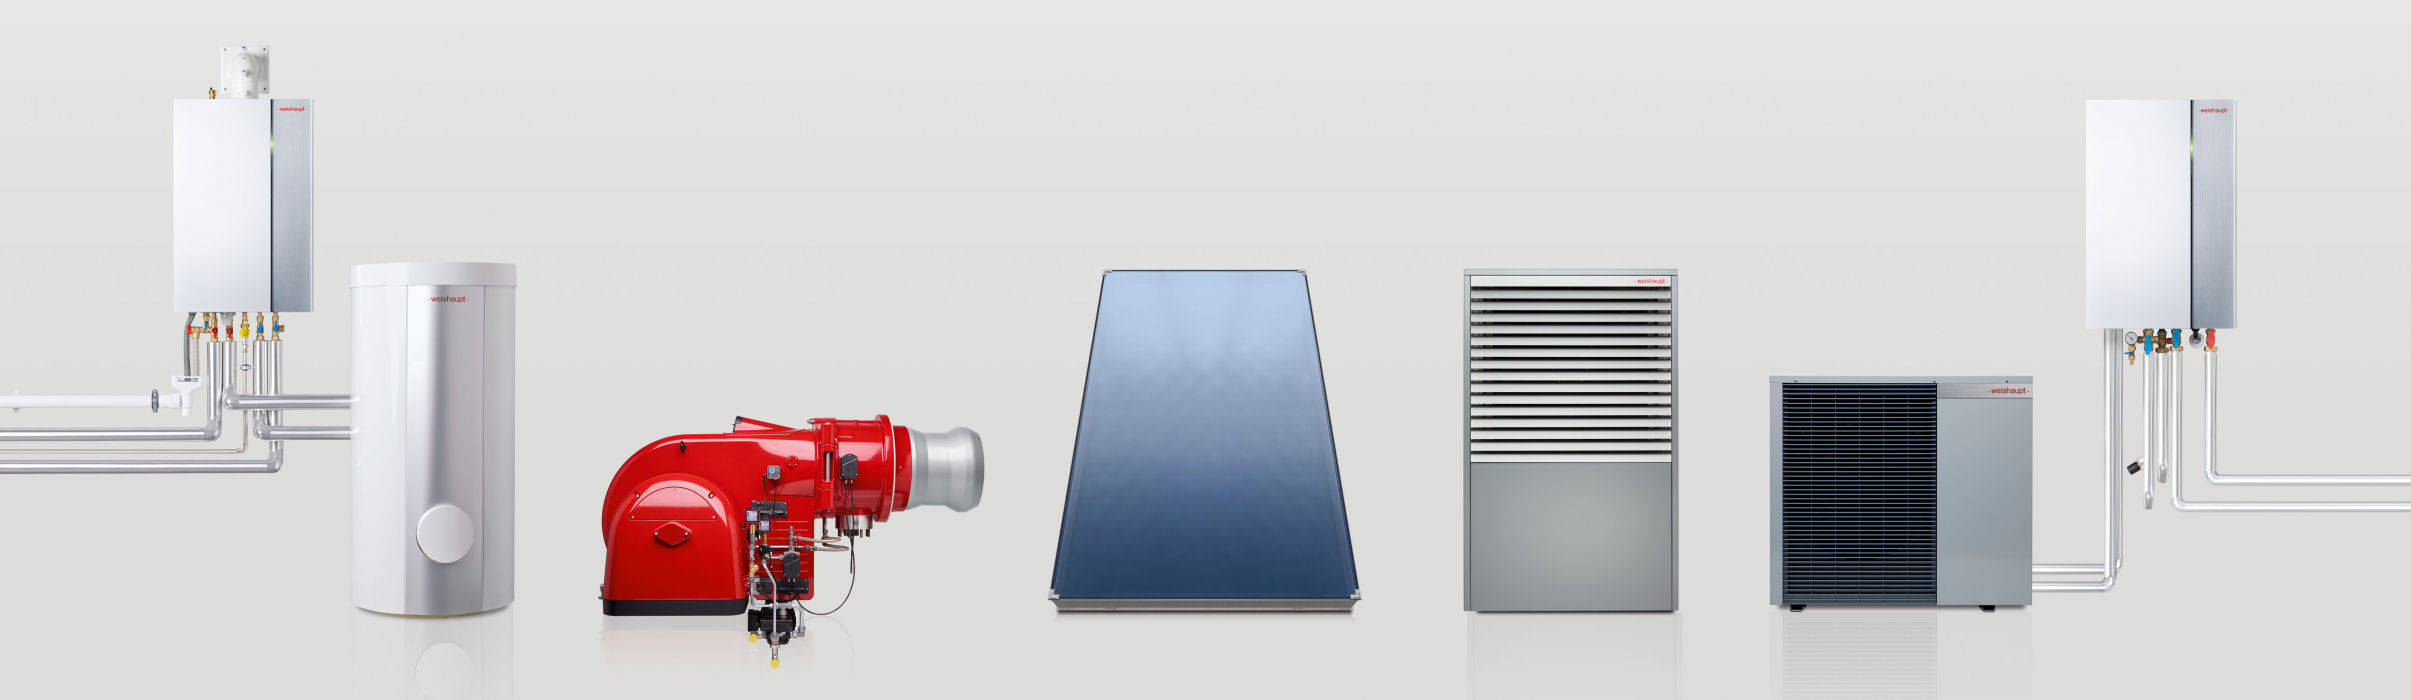
Heizsysteme für Gas und Öl, Wärmepumpen und Brenner für Wohnungen und Einfamilienhäuser sowie für industrielle Gebäudekomplexe her. Unsere Heizsysteme können zudem mit Solarthermie regenerativ ergänzt werden.
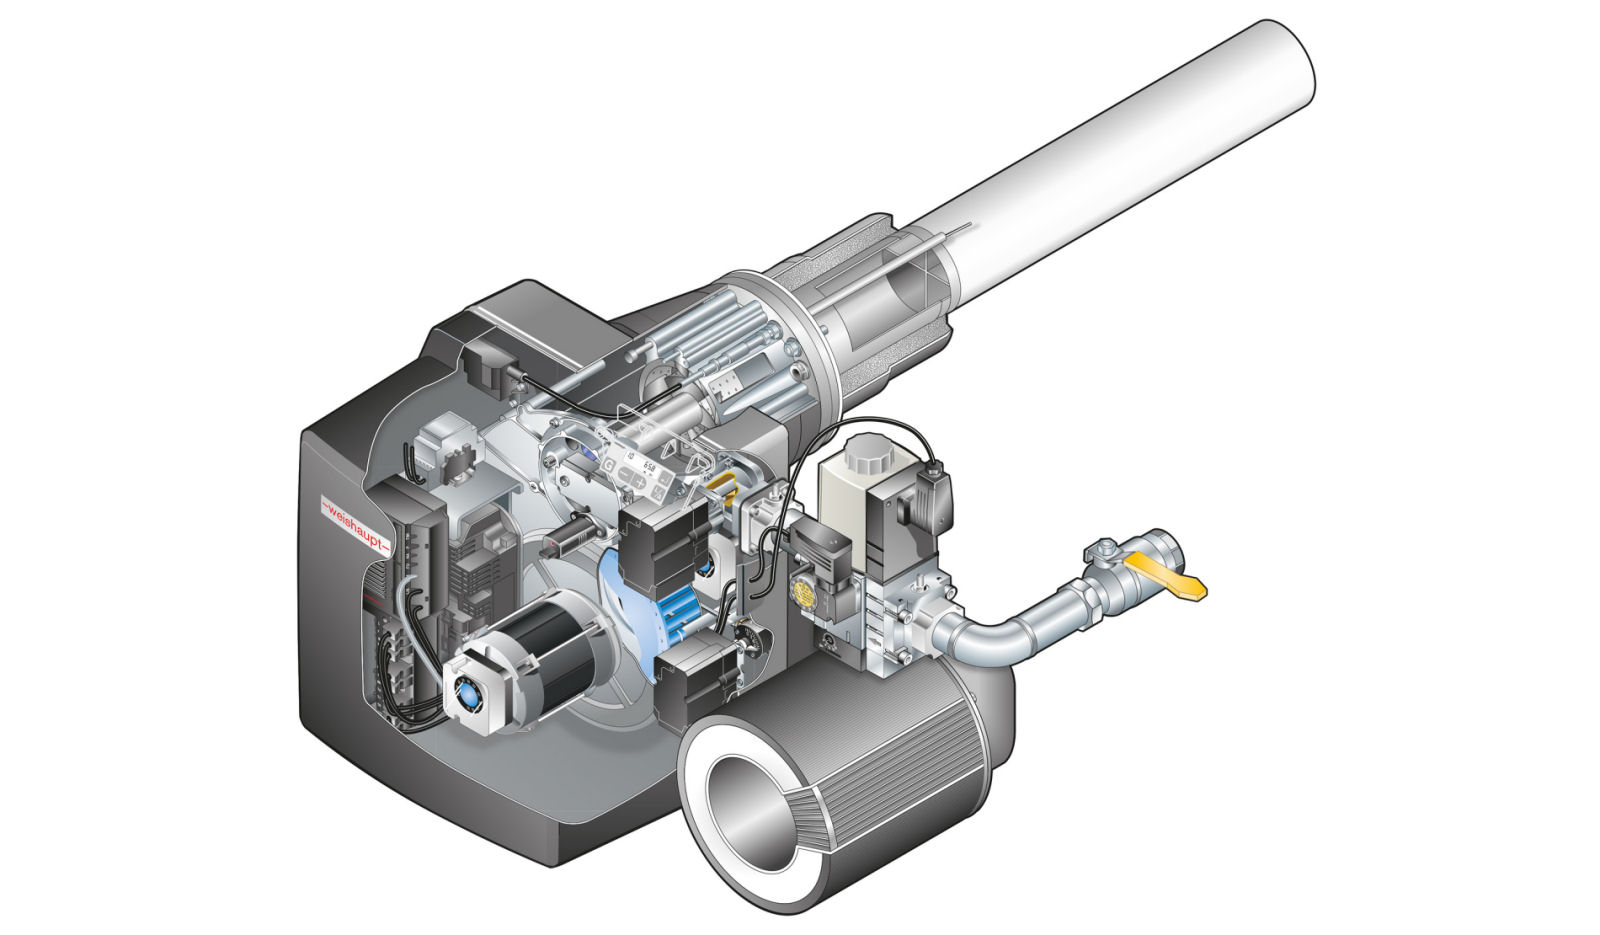
Der 500.000ste Brenner wurde im Jahr 1969, 17 Jahre nach der Lizenzierung, gebaut, Schon Ende der 60er Jahre baute das Unternehmen dann 100.000 Brenner pro Jahr, auf dem Höhepunkt der Brennerfertigung sind es 200.000 Einheiten pro Jahr. Inzwischen reicht die Palette von kleinen Brennern für das Einfamilienhaus bis zu wahren Riesen, wie sie beispielsweise in Fernheizkraftwerken eingesetzt werden. Das größte Modell erzeugt 32 Megawatt und konsumiert bis zu 2.500 Liter Öl pro Stunde.
Inzwischen ergänzen ganze Brennwert-Heizsysteme, Wärmepumpen und Solarthermie sowie Speicher- und Trinkwassersysteme das Weishaupt-Portfolio. Nicht nur alle Brenner fertigt das Unternehmen, in Schwendi ist man auch stolz auf seine große Fertigungstiefe. Sogar die Elektromotoren in den Brennern und die Steuerelektronik werden selbst entwickelt und hergestellt. Das bedingt umfangreiche Fertigungskapazitäten, die eine Vielzahl von Fertigungstechnologien abdecken.
Im Jahr 2024 suchte man im Rahmen der Erneuerung des Maschinenparks nach einem neuen Werkzeugdatenmanagementsystem, das es ermöglichen sollte, 3D-Geometrien der Werkzeuge für realistische Kollisionskontrollen zu verwalten. Gleichzeitig sollte die große Anzahl an Werkzeugvarianten verringert werden, um Kosten zu sparen und die Prozesse zu vereinfachen, denn oft wurden die gleichen Werkzeuge mehrfach gerüstet.
Das Willstätter Systemhaus BCT war zur gleichen Zeit im Haus, um die seit Längerem betreute CAD- und PLM-Landschaft auf Basis von Siemens NX und Teamcenter zu modernisieren. Als die BCT-Mitarbeiter von dem Projekt hörten, zeigten sie, dass solch ein Werkzeugdatenverwaltungssystem auch auf Basis von Teamcenter möglich ist. Dies hat einige Vorteile, weil die neue Funktionalität so nahtlos in die bestehenden Datenlandschaften und Prozesse integriert werden kann.
BCT brachte wiederum A+B Solutions ins Spiel, der Expert Partner für die Beratung und Integration in MRL. MRL bedeutet „Manufacturing Ressource Library“ und steht für eine ganzheitliche Lösung zur Verwaltung von Betriebsmitteln. Siemens Teamcenter MRL bietet für Werkzeugkomponenten und Komplettwerkzeuge eine bereits vorgegebene Klassifizierungsstruktur auf Basis der DIN4003 bzw. ISO13399 sowie für Technologiedaten. Teamcenter MRL bietet Such-, Visualisierungs- und Abfragemöglichkeiten, die durch eine umfangreiche Klassifizierungslösung unterstützt werden.
Optimal für den Einsatz bei Weishaupt: Die CNC-Programmierer, die mit Siemens NX CAM arbeiten, haben direkten Zugriff auf Werkzeuge, Spannmittel, Vorlagen und vieles mehr. Da das System direkt in Teamcenter integriert ist, steht ein direkter Datenfluss zwischen Produktentwicklung, CAM-System und Werkzeugdatenverwaltung zur Verfügung. Teamcenter sorgt dafür, dass die richtigen Daten an allen Stellen bereitstehen, wo sie benötigt werden.
Als Basis des Projekts führte BCT eine Teilvariante seines Digital Value Check durch. Dabei handelt es sich vom Systemhaus selbst entwickeltes Analysesystem, mit dessen Hilfe die Digitalisierung von Unternehmen an deren detaillierten Bedürfnissen ausgerichtet werden kann. Der Digital Value Check hilft Unternehmen, ihre Herausforderungen auf dem Weg in die Digitalisierung zu verstehen, Engpässe zu identifizieren und eine individuelle Roadmap zu entwickeln. Die Analyse deckte bei Weishaupt nicht das gesamte Unternehmen ab, sondern konzentrierte sich auf den Bereich der Arbeitsvorbereitung, Produktion und Qualitätssicherung.
Schon in dieser Phase involvierte BCT die Kollegen von A+B Solutions, um deren Expertise im Bereich Werkzeugdatenverwaltung, Fertigungsintegration und Fertigungsprozesse in die Analyse einzubringen. Diese Analyse zeigte schnell, dass man auf dem richtigen Weg war mit der Prozesskette auf Basis von NX in der Konstruktion, NX CAM in der CNC-Programmierung, Teamcenter für die Datenverwaltung und Teamcenter MRL für die Werkzeugdatenverwaltung.
Die Werkzeugdaten kommen in diesem System von den Werkzeugherstellern, die umfangreiche Datensätze mit 3D-Modell und ausführlichen Metadaten bereitstellen. Damit lassen sich sowohl eine realistische Kollisionsprüfungen erzeugen als auch intelligente Werkzeugvorschläge, die sich an den Anforderungen des jeweiligen Bearbeitungsvorgangs orientieren.
Die realistischen Kollisionsprüfungen sind ein Teil des sorgfältigen Einfahrprozesses, den die Weißhaupt-Arbeitsvorbereiter nutzen. Ihnen ist wichtig, dass die Fertigung eines neuen Teils auf den Bearbeitungszentren von Beginn an möglichst optimal abläuft. Der umfangreiche Ressourcenkatalog in der Werkzeugdatenverwaltung vereinfacht es, passende, schon vorhandene Werkzeuge zu finden. Dies wiederum führt automatisch zu einer Reduktion der Werkzeugpalette, denn es ist so einfacher, ein bestehendes Werkzeug zu nutzen, als ein neues zu beschaffen und anzulegen oder Werkzeuge umzubauen.
Viele Möglichkeiten der Digitalisierung zeigen sich erst im Verlauf eines solchen Projekts und auch die Projektteilnehmer lernen im Verlauf dieses Projekts dazu, welche weiteren Möglichkeiten für Optimierungen bestehen. So war es auch in diesem Fall, als A+B Solutions ihre Lösung Teamcenter SFC (Shop Floor Connect) vorstellten.
Shop Floor Connect for Teamcenter ist eine integrierte Teamcenter-Add-On-Anwendung zur Übertragung von CNC-Programmen aus Teamcenter direkt in die Maschinensteuerung. Im Gegensatz zu traditionellen DNC-Systemen vermeidet die direkte Anbindung an die zentrale Teamcenter-Datenbank doppelte Datenhaltung und stellt durch das Revisionsmanagement sicher, dass nur die aktuell freigegebenen Fertigungsdaten verwendet werden. Es ermöglicht den Mitarbeitern in der Fertigung über eine Weboberfläche den effektiven Zugriff auf produktionsrelevante Daten aus Teamcenter.
BCT sorgte als Generalunternehmer dafür, dass das gesamte Projekt – bestehend aus dem Upgrade von NX und Teamcenter sowie der Implementierung von MRL und SFC – reibungslos ablieft und die Weißhaupt-Mitarbeiter einen einzigen Ansprechpartner hatten. Dieser Ansprechpartner, Customer Success Manager Florian Trinkaus, erinnert sich: „Da waren viele Zahnräder miteinander im Eingriff und wir mussten die immer wieder erweiterten Anforderungen von Weishaupt mit den Fähigkeiten der Software und vor allem mit dem notwendigen Aufwand abgleichen. Viele gute Ideen lassen sich in solchen Projekten nicht umsetzen, weil die benötigten Daten fehlen und nur mit viel Aufwand zu erstellen sind. Da lohnt es sich oft nicht, die letzten Optimierungsschritte zu gehen.“
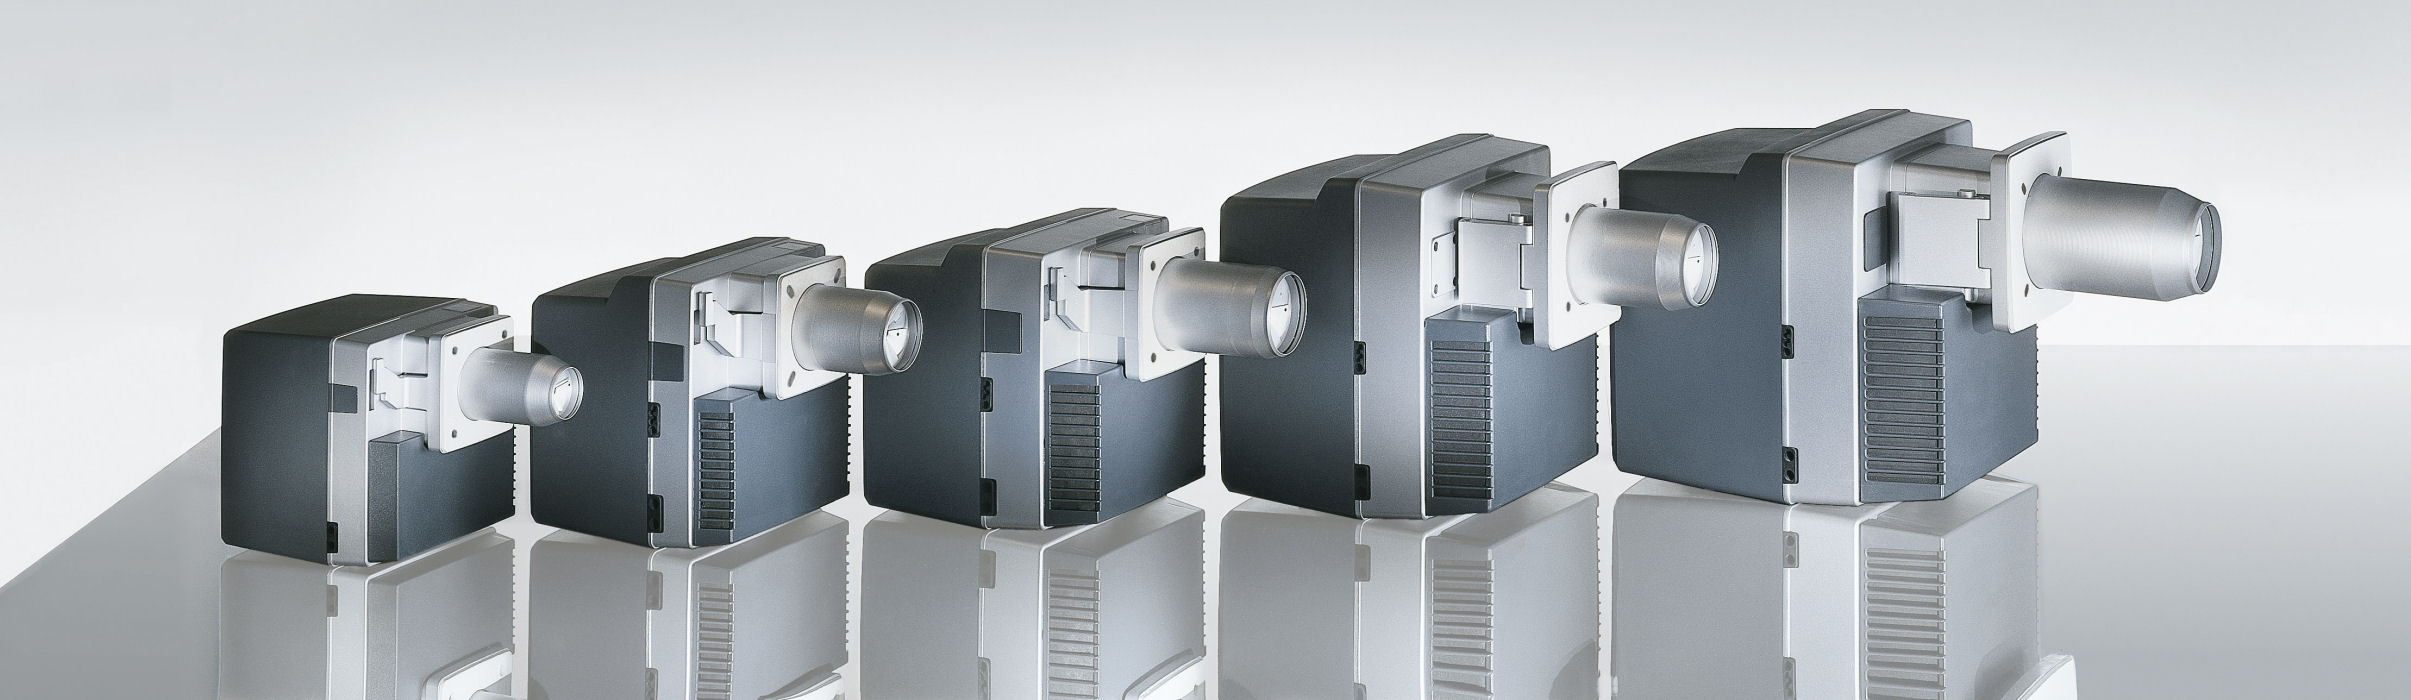
Weishaupt Kompaktbrenner haben sich seit Jahrzehnten millionenfach verkauft und bewährt. Sie sind zuverlässig und sicher. Ihr weltweiter Erfolg ist das Resultat
Die Lösungen von A+B Solutions sorgen heute dafür, dass alle eingebundenen Systeme auf der Datenbasis von Teamcenter und damit auf einer gemeinsamen Quelle arbeiten. So laufen die Werkzeugdaten aus MRL über Teamcenter in Shop Floor Connect, so dass an den Maschinen nicht nur alle aktuell benötigten Werkzeugdaten zur Verfügung stehen. Sondern diese Daten sind auch identisch mit den Daten, die der CNC-Programmierer nutzt. SFC bietet zusätzlich die Möglichkeit, zum jeweiligen CNC-Programm gehörende Einstellpläne, Spannsituationen und weitere Informationen an der Maschine bereitzustellen. A+B Solutions beziffert das Einsparpotenzial durch MRL und SFC in typischen Installationen auf etwa 500.000 Euro pro Jahr durch sinkende Werkzeugkosten und Optimierungen.
Aktuell sind drei Maschinen der Weishaupt-Teilefertigung angebunden, bei einer vierten Maschine läuft die Einbindung aktuell. Ende 2027 sollen dann alle Werkzeugmaschinen angebunden sein. Trinkaus verdeutlicht: „Für diese vier Maschinen mussten 2.200 Einzelkomponenten von 900 Komplettwerkzeugen in der Werkzeugdatenverwaltung hinterlegt werden. Das zeigt den Aufwand, der eben auch zu einer solchen Lösung gehört. Aber dieser Aufwand ist eben nur einmal notwendig.“ Aktuell werden zudem Lösungen für weitere Bestandsmaschinen erarbeitet, so dass sich der Einsatz der neuen Tools schnell auf die gesamte Teilefertigung bei Weishaupt ausbreiten wird.
Die Weishaupt-Verantwortlichen berichten von bis zu 50 Prozent kürzeren Einfahrprozessen, einer sinkenden Vielfalt des Werkzeugbestands, sinkende Rüst- und Durchlaufzeiten sowie Kosten. Eine große Erleichterung beim Einfahren sei beispielsweise die automatisch erzeugte Differenzliste, die zeigt, welche Werkzeuge für den neuen Bearbeitungsprozess auf einer Maschine fehlen. Früher habe dies einen mühsamen manuellen Abgleich von Listen erfordert.
„Produktionsleute sind auf funktionierende Prozesse gepolt, nicht auf Analyse“, verdeutlicht Trinkaus die Rolle von BCT, „wir brachten Struktur in Anforderungen und Daten, was das Projekt stark vereinfachte. Wir brachten die richtigen Partner dazu und sorgten, dass die Prozesse reibungslos ablaufen. Zudem sind wir für unsere Kunden langfristige Partner. Der Kunde versteht schnell, dass wir nicht nur verkaufen wollen, sondern gemeinsam eine optimale Lösung aufbauen möchten. Wir bieten nur Lösungen an, von denen wir überzeugt sind. Das schafft Vertrauen und lässt die Projekte gelingen.“